

Los «cuatro fuegos» del tratamiento térmico de las zapatas de oruga SUMITOMO SC1000-2 (100 toneladas)
1. Normalizado
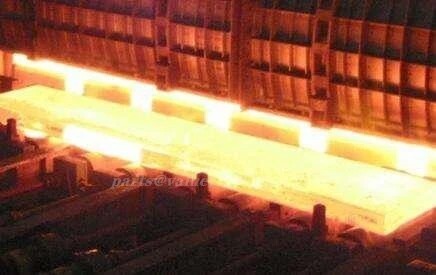
1) Definición del normalizado: el normalizado consiste en calentar la pieza por encima de Ac3 (Ac es la temperatura final a la que la ferrita libre se transforma completamente en austenita durante el calentamiento, generalmente entre 727 °C y 912 °C) o de Acm (Acm es la línea de temperatura crítica de austenización completa del acero hipereutectoide en calentamiento real) en 30 a 50 °C, y tras un tiempo de mantenimiento, sacarla del horno y enfriarla al aire o mediante rociado de agua, pulverización o soplado.
2) Objetivo del normalizado: ① eliminar las tensiones internas del material; ② aumentar la dureza del material.
3) Principales campos de aplicación del normalizado: ① aceros de bajo carbono; ② aceros de medio carbono; ③ aceros para herramientas, aceros para rodamientos, aceros de cementación, etc.; ④ piezas fundidas de acero; ⑤ grandes piezas forjadas; ⑥ fundición dúctil.
2. Recocido
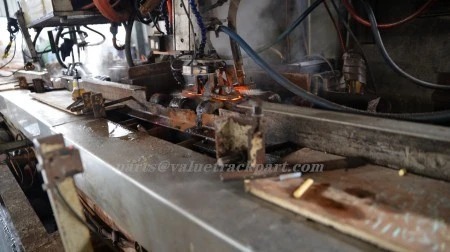
1) Definición del recocido: consiste en calentar lentamente el metal hasta una temperatura determinada, mantenerlo durante un tiempo suficiente y después enfriarlo a una velocidad adecuada (normalmente enfriamiento lento, a veces enfriamiento controlado).
2) Objetivo del recocido: ① reducir la dureza y mejorar la maquinabilidad; ② eliminar las tensiones residuales, estabilizar las dimensiones y reducir la deformación y la tendencia al agrietamiento; ③ afinar el grano, ajustar la estructura y eliminar los defectos estructurales; ④ homogeneizar la estructura y la composición del material, mejorar las propiedades del material o preparar la estructura para un tratamiento térmico posterior.
3) Principales campos de aplicación del recocido: ① el recocido completo se emplea principalmente en piezas fundidas, forjadas y soldadas de acero hipoeutectoide, para eliminar defectos estructurales, afinar y homogeneizar la estructura y mejorar la plasticidad y la tenacidad de las piezas de acero; ② el recocido incompleto se emplea principalmente en el forjado y laminado de aceros de medio y alto carbono y de aceros estructurales de baja aleación, lo que afina el grano, reduce la dureza, elimina las tensiones internas y mejora la maquinabilidad; ③ el recocido de esferoidización es un método de recocido aplicado a aceros de medio y alto carbono, que así presentan baja dureza, buena maquinabilidad y gran capacidad de deformación en frío; el recocido de distensión elimina las tensiones residuales, estabiliza las dimensiones y la forma de la pieza y reduce la deformación y la tendencia al agrietamiento durante el mecanizado y el uso.
3. Temple
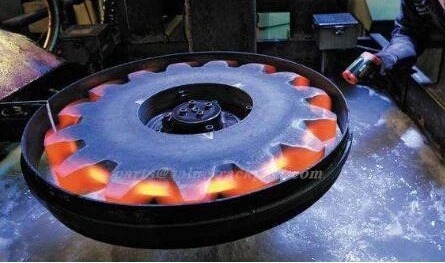
1) Definición del temple: proceso de tratamiento térmico en el que una pieza metálica se calienta a una temperatura adecuada, se mantiene durante un tiempo determinado y después se sumerge en un medio de temple para un enfriamiento rápido. Los medios de temple habituales son la salmuera, el agua, el aceite mineral y el aire.
2) Objetivo del temple: mejorar las propiedades mecánicas de las piezas de acero, como la dureza, la resistencia al desgaste, el límite elástico y la resistencia a la fatiga; mejorar las propiedades físicas o químicas de algunos aceros especiales, por ejemplo reforzar el ferromagnetismo de los aceros magnéticos o mejorar la resistencia a la corrosión de los aceros inoxidables.
3) Campo de aplicación del temple: se emplea ampliamente en herramientas, moldes, instrumentos de medida y piezas que requieren resistencia al desgaste superficial (engranajes, cilindros, piezas cementadas, etc.). Las piezas importantes de las máquinas, en especial las piezas de acero utilizadas en automóviles, aviones y cohetes, están casi todas templadas.
4. Revenido
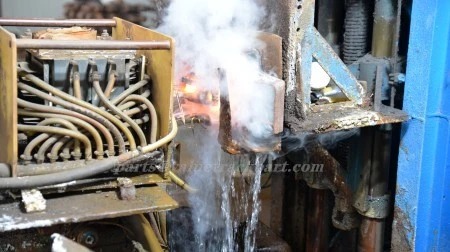
1) Definición del revenido: el revenido se realiza generalmente de inmediato tras el temple; la pieza templada se recalentada a una temperatura adecuada inferior a la temperatura crítica inferior y, tras un periodo de mantenimiento, se enfría al aire, en agua, en aceite u otros medios.
2) Objetivo del revenido: ① eliminar las tensiones residuales generadas durante el temple para evitar deformaciones y agrietamientos; ② ajustar la dureza, la resistencia, la plasticidad y la tenacidad de la pieza para cumplir los requisitos de prestaciones; ③ estabilizar la estructura y las dimensiones para garantizar la precisión; ④ mejorar las propiedades de mecanizado.
3) Campo de aplicación del revenido: el revenido se divide en revenido a baja temperatura, a temperatura media y a alta temperatura. El revenido a baja temperatura se aplica principalmente a herramientas de corte, instrumentos de medida, moldes, rodamientos, piezas cementadas y templadas superficialmente; el revenido a temperatura media se aplica principalmente a resortes, matrices de forja y herramientas de impacto; el revenido a alta temperatura se emplea ampliamente en piezas estructurales importantes, como bielas, pernos, engranajes y ejes.
Los «cuatro fuegos» han dado lugar a distintos procesos de tratamiento térmico según las temperaturas de calentamiento y los modos de enfriamiento. Para obtener una determinada resistencia y tenacidad, el proceso que combina temple y revenido a alta temperatura se denomina temple y revenido. Tras el temple, algunas aleaciones forman una disolución sólida sobresaturada; se mantienen después a temperatura ambiente o ligeramente superior durante un periodo prolongado para mejorar la dureza, la resistencia o las propiedades eléctricas de la aleación: este tratamiento térmico se denomina envejecimiento. El método que combina de forma eficaz y estrecha la deformación por conformado y el tratamiento térmico para que la pieza obtenga buena resistencia y tenacidad se denomina tratamiento termomecánico; el tratamiento térmico realizado en atmósfera de presión negativa o al vacío se denomina tratamiento térmico al vacío, que no solo evita la oxidación y descarburación de la pieza y mantiene su superficie lisa tras el tratamiento mejorando sus prestaciones, sino que también permite usar un agente de cementación para el tratamiento termoquímico.
Fabricamos y vendemos zapatas de oruga, rodillos inferiores, rodillos superiores, ruedas dentadas y poleas guía para los modelos SUMITOMO LS78RH LS78RH5 LS78RH5 Link Type LS78RHD5 LS78RM LS98 LS108RH3 LS108RH5 LS108RH5 Link Type LS108RM LS110C LS118 LS118RH LS118RH3 LS118RH5 LS118RH5 Link Type LS118RM LS120RH5 LS138 LS138RH5 LS138RHD LS138RHD5 LS218RH LS218RH5 LS238 LS238RH3 LS238RH5 LS248RH5 LS368RH5 LS458HD LS468 LS468HD LS518 LS528 LS568HD LS578HD SC350 SC350 Link Type SC400 SC400 Link Type SC500 SC500 linke type SC500-2 SC500-3 SC550 SC550-2 SC600 SC650 SC650-2 SC650DD-2 SC700 SC700-2 SC700DD SC800 SC800-2 SC800HD SC900 SC1000 SC1000-2 SC1000HD SC1500 SC1500-2 SC1500HD SC2000 SC2500 SD205 SD307 SD407 SD507 SD510 SD610 SP110 SP135 ST500 SH2100-5.
Si desea saber más, haga clic aquí:
https://www.facebook.com/profile.php?id=100078711353756
Teléfono: +86 535 671 0636
Correo electrónico: [email protected]
Sitio web: www.valuetrackpart.com